Johdanto
Lean-toimintamalli on tapa johtaa ja kehittää työtä niin, että asiakkaalle syntyy arvoa mahdollisimman sujuvasti ja samalla turha työ, virheet ja viiveet vähenevät. Lean ei ole yhden henkilön keksintö eikä yksi valmis tuotantolinja. Sen taustalla on pitkä ketju tuotannon järjestämisen kokeiluja: keskiaikaisen Venetsian telakkatoiminnasta teollisen ajan standardointiin, Toyotan tuotantojärjestelmään ja lopulta maailmanlaajuisesti tunnetuksi tulleeseen lean-ajatteluun. Tässä katsauksessa varhaisia esikuvia ei rinnasteta suoraan nykyiseen leaniin. Niiden yhteys on siinä, että kukin toi uusia tapoja järjestää materiaali, työ ja laatu koko prosessin näkökulmasta.
1100–1500-luvut Venetsian Arsenali järjestää laivanrakennusta
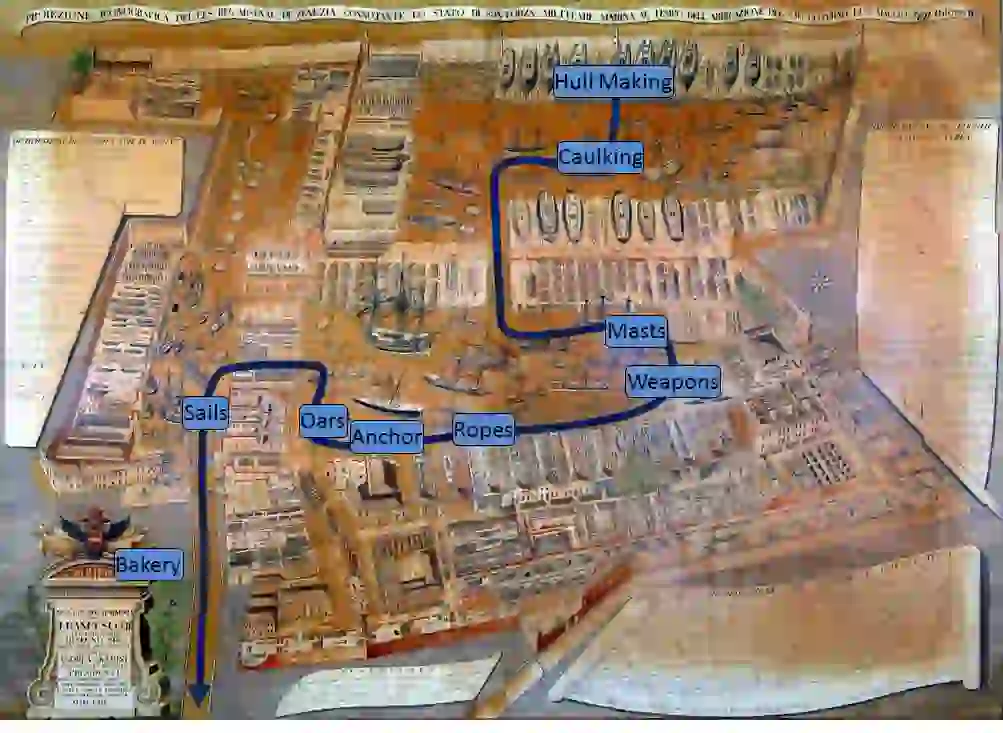
Venetsian Arsenalin historia alkoi perinteisen ajoituksen mukaan vuonna 1104. Se laajeni huomattavasti myöhemmin, ja vuosisatojen kuluessa siitä muodostui suuri valtion hallitsema laivanrakennuksen, aseistamisen ja huollon keskus. Telakalla yhdistyivät materiaalien hankinta, varastointi, erikoistuneet työvaiheet ja valmiiden alusten varustelu. Arsenalin toiminta oli tärkeää Venetsian merivallalle, sillä kaupunki tarvitsi laivoja sekä kauppaan että sodankäyntiin. Tuotannon mittakaava edellytti, että puutavaran ja muiden tarvikkeiden saatavuus, työvoima ja työjärjestys sovitettiin toisiinsa [1].
Arsenalia kuvataan usein varhaiseksi kokoonpanolinjan tai massatuotannon esikuvaksi. Kuvaus on hyödyllinen, kun sillä tarkoitetaan tuotannon keskittämistä ja työvaiheiden järjestämistä. Tarkka väite, että siellä olisi ollut moderni liukuhihna tai nykyisen kaltainen tehdaslinja, olisi anakronistinen. Historiantutkimuksessa mainitaan myös, että kuuluisa kertomus valmiiksi varustetun keittiön esittelystä vierailijoille perustuu vanhaan matkakuvaukseen, eikä kaikkia siihen liitettyjä väitteitä ole myöhemmissä tutkimuksissa todistettu yksityiskohtaisesti [1]. Arsenalin vaikutus on siksi ymmärrettävä ennen kaikkea varhaisena esimerkkinä koordinoidusta suuren mittakaavan tuotannosta ja toimitusketjun hallinnasta. Se ennakoi ajatusta, että tuotantoa kannattaa tarkastella kokonaisuutena eikä irrallisina käsityövaiheina.
1790–1800-luvut Eli Whitney ja aseiden osien standardointi
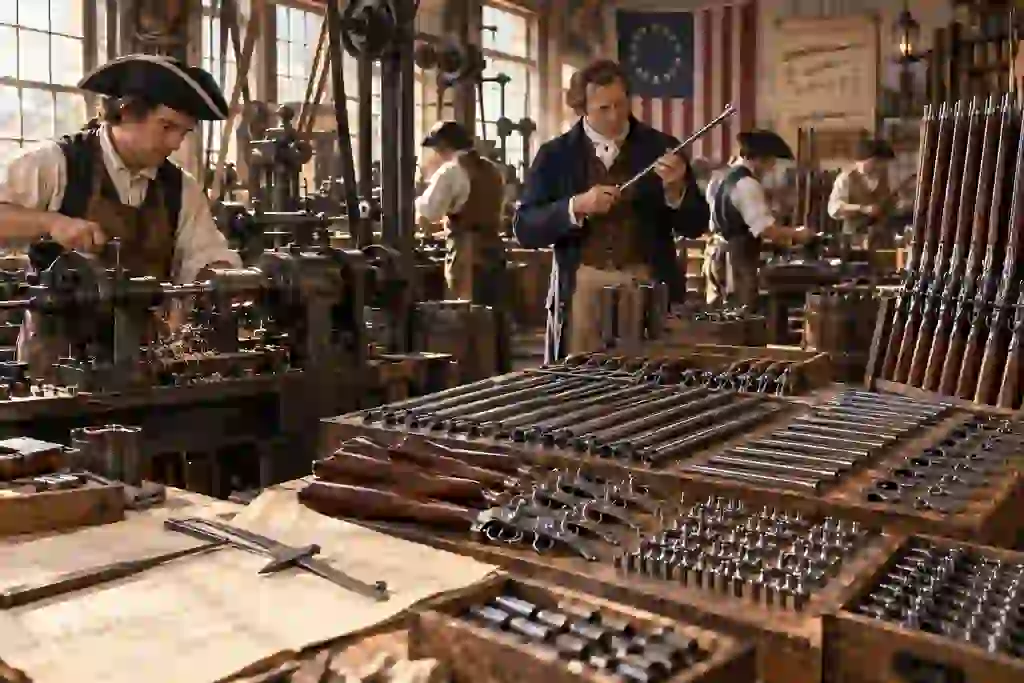
Teollisen tuotannon seuraava merkittävä askel liittyi osien yhdenmukaisuuteen. Yhdysvaltalainen Eli Whitney solmi vuonna 1798 liittovaltion kanssa sopimuksen muskettien valmistamisesta. Hän tavoitteli tuotantotapaa, jossa koneilla tehtäisiin keskenään samanlaisia osia ja aseita voitaisiin koota ilman, että jokainen osa sovitetaan käsin juuri tiettyyn kappaleeseen. Jos vaihdettava osa sopii samanlaisiin aseisiin, valmistus, huolto ja korjaus voivat nopeutua [2; 3].
Whitney muistetaan usein vaihtokelpoisten osien keksijänä. Historiantutkimus on kuitenkin tarkentanut tätä kertomusta. Whitney ei keksinyt standardoinnin ajatusta yksin, ja hänen tehtaansa varhaiset musketinosat eivät käytännössä olleet täysin vaihtokelpoisia. Hän ja hänen työntekijänsä kehittivät silti koneelliseen valmistukseen ja suurempiin tuotantomääriin liittyviä menetelmiä, jotka vaikuttivat amerikkalaisen teollisen tuotannon kehitykseen [2; 3]. Siksi Whitneytä on täsmällisempää pitää standardoitujen osien ja koneellisen asetuotannon varhaisena edistäjänä kuin niiden yksiselitteisenä keksijänä. Lean-historian kannalta olennainen periaate on, että kun osat ja työvaiheet tehdään ennakoitaviksi, tuotantoa voidaan koordinoida ja ongelmia havaita järjestelmällisemmin.
1896–1897 Sakichi Toyoda ja pysähtyvät kangaspuut
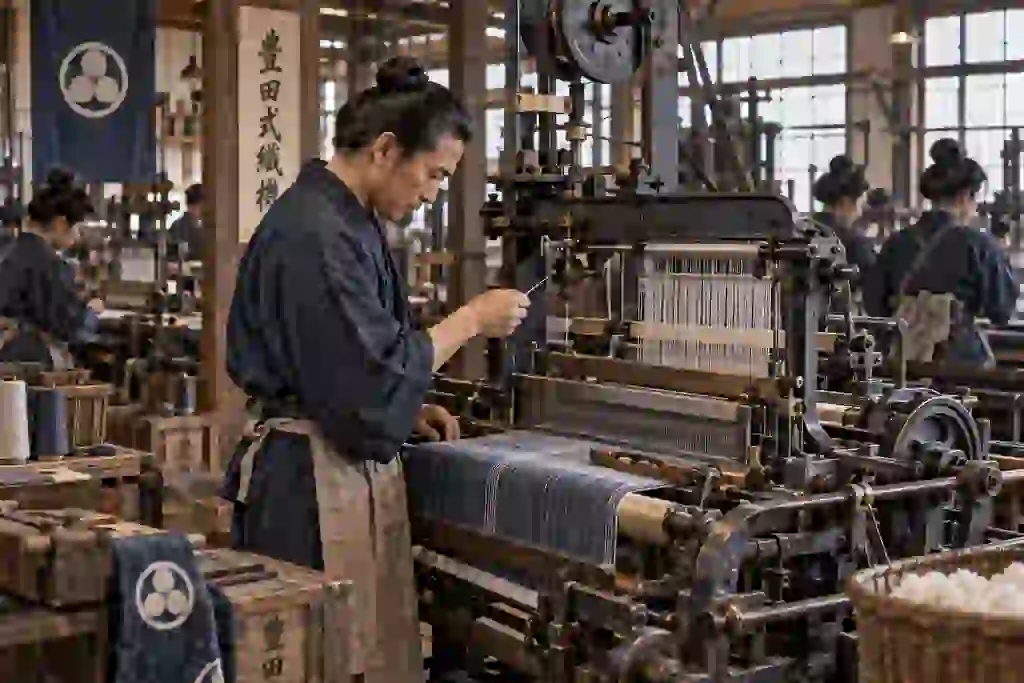
Japanilainen keksijä Sakichi Toyoda toi automaattiseen kutomiseen ajatuksen, joka muodostui myöhemmin jidokan eli sisäänrakennetun laadun keskeiseksi esikuvaksi. Vuonna 1896 valmistunut Toyoda-kangaspuu oli Japanin ensimmäisiä kotimaisia mekaanisia kangaspuita; myöhempi, vuonna 1897 valmistunut voimanlähteellä toimiva malli sisälsi laitteen, joka pysäytti koneen, jos sukkulassa kulkeva kudelanka katkesi tai loppui [4]. Näin kone ei jatkanut virheellisen kankaan tuottamista eikä käyttäjän tarvinnut valvoa jokaista kangaspuuta herkeämättä.
Pysähtymismekanismi teki poikkeaman näkyväksi heti tapahtumahetkellä. Työntekijä saattoi korjata syyn ennen kuin viallista kangasta syntyi lisää, ja yksi käyttäjä pystyi valvomaan useampaa konetta. Toyoda kehitti myös muita laitteita ja parannuksia loimilangan katkeamisen ja kireyden hallintaan [4]. Tästä kehittynyt jidoka-ajatus ei tarkoita vain automaatiota, vaan sitä, että tuotantoon rakennetaan kyky havaita epänormaali tilanne, pysäyttää työ ja ratkaista ongelma sen lähteellä. Tässä näkyy leanille tärkeä laadun periaate: laatua ei tarkasteta vain valmiin tuotteen lopussa, vaan se tehdään osaksi prosessia.
1913 Henry Ford ja autojen sarjatuotanto
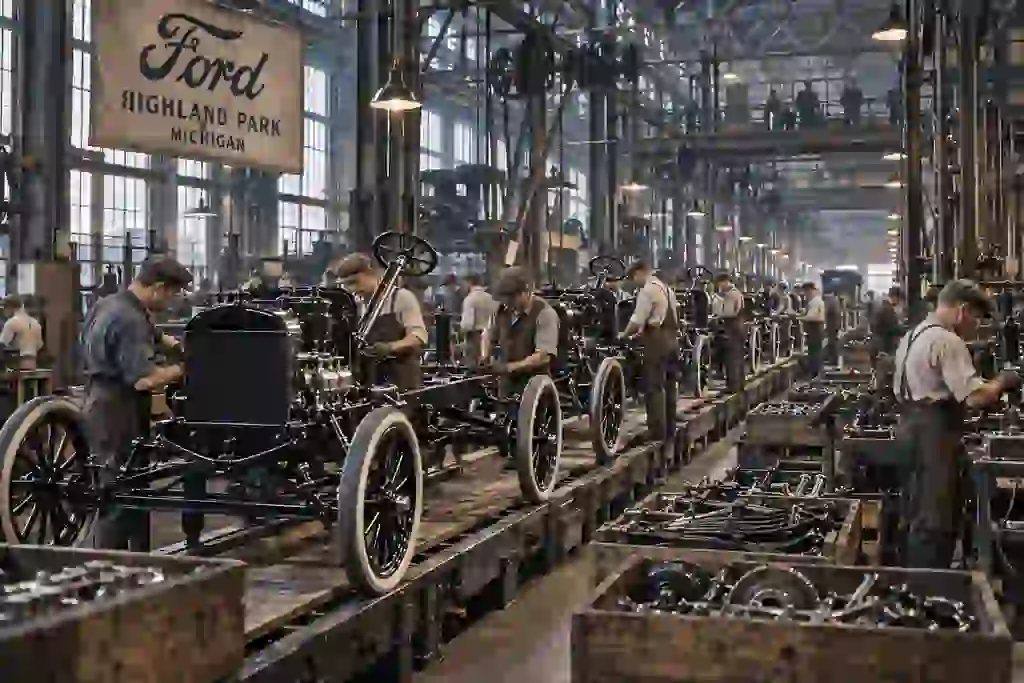
Henry Ford ja hänen tuotantotiiminsä veivät virtaavan työn autojen valmistukseen Highland Parkin tehtaalla Michiganissa. Ford ei aloittanut koko teollisuuden historiaa uudelleen: liikkuvan tuotannon esikuvia oli esimerkiksi elintarvike- ja lihanjalostusteollisuudessa, ja standardoitujen osien kehittäminen oli alkanut aiemmin [5; 6]. Fordin tehtaalla ratkaisevaa oli useiden periaatteiden yhdistäminen suuressa mittakaavassa: osien yhdenmukaisuus, työn jakaminen selkeisiin vaiheisiin, työpisteiden sijoittaminen tuotteen kulkureitin mukaan ja liikkuva kokoonpano.
Liikkuva autokokoonpanolinja otettiin Fordilla käyttöön lokakuussa 1913 [5; 6]. Työ siirtyi vaiheittain työntekijältä toiselle ja auto eteni kokoonpanossa. Library of Congressin mukaan Model T:n rakentamiseen kulunut aika lyheni vanhojen menetelmien noin 12,5 tunnista noin 93 minuuttiin [6]. Tuotantomäärät kasvoivat ja auton hinta laski myöhempinä vuosina, mikä laajensi auton ostajakuntaa. Fordin järjestelmä loi vaikutusvaltaisen mallin massatuotannolle.
Fordin mallissa oli kuitenkin eri tavoite kuin Toyotan myöhemmässä lean-ajattelussa. Ford hyödynsi pitkiä sarjoja ja rajattua mallivalikoimaa mahdollisimman suuren määrän tuottamiseksi. Toyota puolestaan joutui myöhemmin kehittämään tapoja tuottaa pieniä eriä, useita malleja ja asiakkaiden tarvitsemaa määrää vähäisemmällä varastolla. Lean ei siis ole sama kuin liukuhihna. Fordin vaikutus oli tuotantovirran järjestämisen esimerkki; Toyota kehitti siihen joustavuutta, imuohjausta ja jatkuvaa ongelmanratkaisua.
1930-luku Toyota Motor Company perustetaan
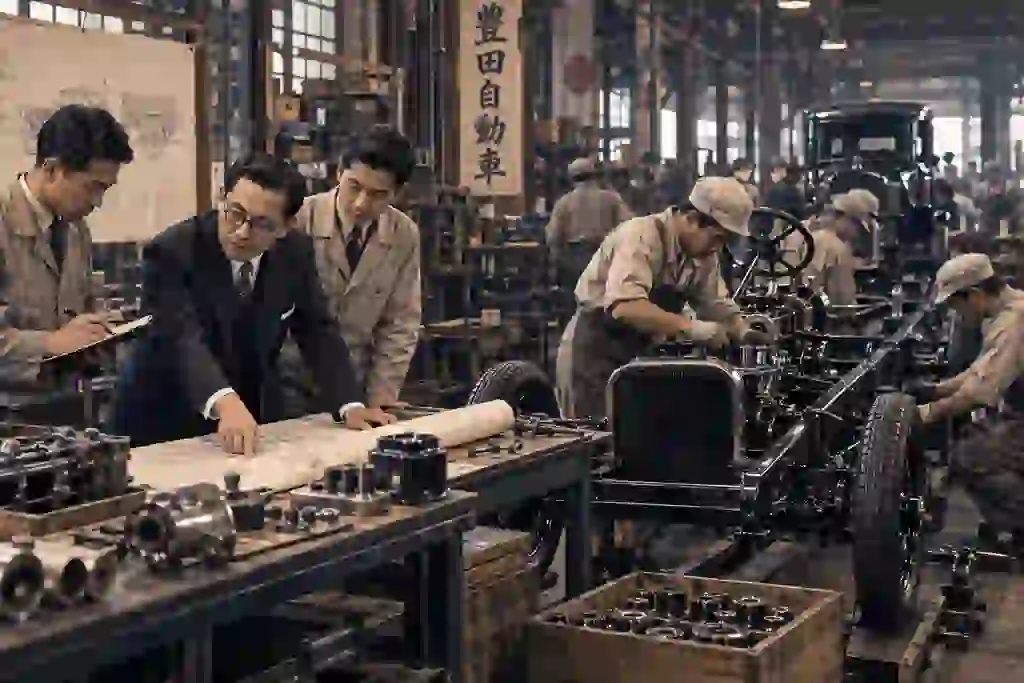
Kiichiro Toyoda, Sakichin poika, ryhtyi kehittämään autoja Toyodan kutomokonsernin yhteydessä. Toyota Motor Company perustettiin erilliseksi yhtiöksi vuonna 1937 [7]. Yrityksen alkuvuosina sen oli rakennettava autoteollisuutta Japanissa tilanteessa, jossa pääomaa, tuotantokokemusta ja kotimaisia toimittajaverkostoja oli vähemmän kuin vakiintuneilla länsimaisilla valmistajilla. Kiichiro oli kiinnostunut Fordin tuotantotavasta, mutta hän ymmärsi, että Japanin markkinoiden koko ja tuotantoresurssit eivät mahdollistaneet samanlaista suurten erien mallia.
Toyotan myöhempään tuotantojärjestelmään vaikutti Kiichiron juuri oikeaan aikaan -ajatus (just-in-time, JIT): valmistetaan ja toimitetaan tarvittavat osat silloin, kun seuraava vaihe niitä tarvitsee, eikä tuoteta suuria määriä varastoon [8; 9]. JIT:n tarkoituksena ei ole varaston poistaminen hinnalla millä hyvänsä, vaan materiaalin, tiedon ja työvaiheiden synkronointi asiakkaan kysynnän kanssa. Tämän tavoitteen toteuttaminen vaati luotettavia prosesseja, lyhyitä asetusaikoja, toimittajayhteistyötä ja ongelmien nopeaa esiin nostamista.
1940–1960-luvut Deming, Ohno ja Toyota Production System
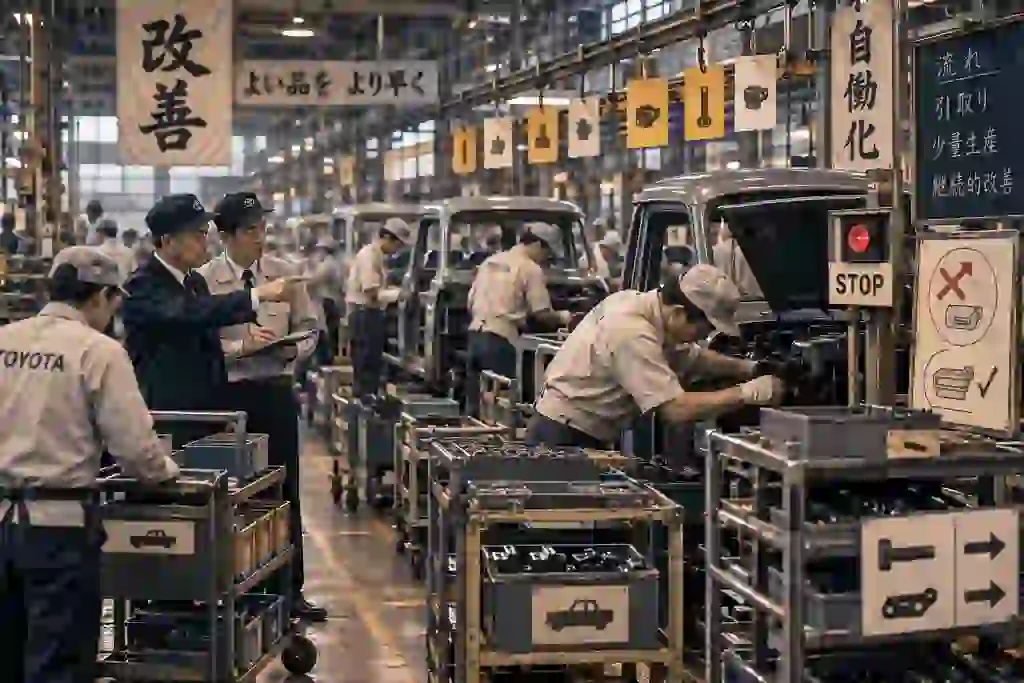
Toisen maailmansodan jälkeen Toyotan oli löydettävä tapa tuottaa tehokkaasti pienemmässä mittakaavassa ja vaihtelevan kysynnän oloissa. Toyota kertoo TPS:n perustan muodostuneen toistuvien käytännön kokeilujen kautta Honshan konepajalla 1940-luvun lopulla ja 1950-luvun alussa. Järjestelmää laajennettiin myöhemmin tehtaasta toiseen [7]. Taiichi Ohno johti tämän työn keskeistä osaa. Hän työskenteli tuotannon ongelmien parissa ja kehitti yhdessä Eiji Toyodan ja muiden työntekijöiden kanssa järjestelmän, jossa tuotanto etenee asiakkaan tarpeen mukaan ja ongelmat tuodaan näkyviksi [7; 9]. TPS:ää ei siten luonut Ohno yksin hetkessä, vaikka hänen roolinsa sen kehittäjänä oli ratkaiseva.
Vuonna 1950 yhdysvaltalainen tilastotieteilijä W. Edwards Deming matkusti Japaniin Japanin tiede- ja tekniikkaliitto JUSE:n kutsumana. Hän luennoi teollisuuden tilastollisesta laadunvalvonnasta ja prosessien vaihtelun mittaamisesta [10; 11]. Demingin työ tuki sodanjälkeistä japanilaista laatuliikettä: laatu nähtiin johdon vastuuna ja koko tuotantoprosessin ominaisuutena, ei vain lopputuotteen tarkastuksena. Japanin laatutyö kehittyi monien ihmisten ja organisaatioiden panoksesta, joten Demingin vaikutusta ei pidä kuvata yksittäiseksi syyksi Toyotan menestykseen.
Ohno ja hänen kollegansa yhdistivät Toyotan järjestelmässä JIT:n Sakichi Toyodan kangaspuista juontuvaan jidokaan. JIT pyrkii tuottamaan oikean tuotteen oikeaan aikaan ja oikean määrän; jidokaJidokasta käytetään myös termiä autonomaatio. Siinä inhimill... More pysäyttää työn poikkeaman ilmetessä, jotta virhe ei siirry eteenpäin [8]. Näitä täydensi imuohjausImuohjaus on tuotannon ohjauksen muoto, jossa tuotteita valm... More: seuraava työvaihe ilmoittaa, mitä se tarvitsee, ja edeltävä vaihe täydentää kulutuksen mukaan. Kanban-kortit ja muut visuaaliset merkit tekivät tarpeen näkyväksi. Samalla pieniä eriä, tasoitettua tuotantoa, standardoitua työtä ja kaizenia eli jatkuvaa parantamista käytettiin prosessin vakauttamiseen.
TPS:n tarkoitus ei ollut kiirehtiä työntekijöitä tai puristaa järjestelmästä hetkellistä maksimitehoa. Tavoitteena oli tunnistaa hukkaKaikki mikä ei lisää arvoa lopputuotteeseen tai palveluun as... More ja ongelmien syyt, parantaa virtausta ja kehittää työn tekemistä niin, että turvallisuus, laatu, toimitus ja kustannukset paranisivat yhdessä. Kun ongelma pysäytti linjan, vastuullisten piti mennä työpaikalle selvittämään, miksi häiriö syntyi. Tämä oppimisen ja jatkuvan kehittämisen tapa erottaa leanin pelkästä kustannusten leikkaamisesta.
1980–1990-luvut Lean-ajattelu leviää maailmalle
Toyotan tuotantojärjestelmä sai laajaa kansainvälistä huomiota 1980-luvulla. Toyota–General Motors -yhteisyritys NUMMI Kaliforniassa käynnistyi vuonna 1984 ja näytti, että Toyotan tuotantotapaa voitiin soveltaa myös Japanin ulkopuolella [9]. Vuonna 1990 MIT:n International Motor Vehicle Program -tutkimuksen pohjalta julkaistiin James P. Womackin, Daniel T. Jonesin ja Daniel Roosin teos The Machine That Changed the World [12]. Kirja vertasi autoteollisuuden tuotantomalleja ja teki käsitteen “lean production” laajasti tunnetuksi. Se ei keksinyt Toyotan menetelmiä, vaan kokosi niitä kansainväliselle yleisölle ja nimesi niiden keskeisen eron perinteiseen massatuotantoon.
Womack ja Jones jatkoivat ajatusten jäsentämistä kirjassa Lean Thinking (1996). Heidän esittämänsä periaatteet kehottavat määrittelemään asiakkaalle syntyvän arvon, tunnistamaan arvovirran, parantamaan sujuvaa virtausta, käyttämään imuohjausta siellä, missä jatkuva virtausTavarat tai puolivalmisteet liikkuvat tuotantojärjestelmässä... More ei onnistu, ja jatkamaan parantamista kohti parempaa toimintaa [13]. Näin lean siirtyi tuotannon menetelmien kuvauksesta laajemmaksi tavaksi tarkastella organisaation prosesseja ja asiakkaalle tuotettua arvoa.
2000-luku ja nykyhetki Lean toimii kaikkialla
2000-luvulla lean-ajattelua on sovellettu valmistavan teollisuuden lisäksi terveydenhuollossa, rakentamisessa, ohjelmistokehityksessä, logistiikassa, palveluissa, koulutuksessa ja julkisissa organisaatioissa. Lean Global Network kokoaa eri maiden voittoa tavoittelemattomia organisaatioita ja kertoo verkoston toimijoiden jakavan käytäntöjä muun muassa valmistuksesta, terveydenhuollosta, rakentamisesta, ohjelmistoista, palveluista ja julkisesta hallinnosta [14]. Leanista on siten tullut kansainvälisesti levinnyt kehittämistapa, jota käyttävät sadat ja tuhannet organisaatiot eri toimialoilla; Lean Enterprise Institute kertoo tehneensä yhteistyötä yli 200 organisaation kanssa eri sektoreilla [15].
Väite “lean toimii kaikkialla” on hyvä ymmärtää periaatteiden sovellettavuutena, ei lupauksena saman työkalun toimivuudesta jokaisessa paikassa. Kaikissa organisaatioissa on työtä, asiakkaiden tai käyttäjien tarpeita, odottamista, tiedonkulkua ja mahdollisuus oppia virheistä. Siksi virtauksen, laadun, näkyvän työn ja jatkuvan parantamisen kysymyksiä voi tutkia lähes missä tahansa. Ratkaisut pitää kuitenkin sovittaa työn luonteeseen, ihmisiin ja tavoitteisiin. Sairaalan potilashoitoa ei voi johtaa täsmälleen samalla tavalla kuin auton kokoonpanolinjaa, vaikka molemmissa voidaan lyhentää tarpeettomia odotuksia ja ehkäistä virheitä.
Lean onnistuu parhaiten, kun henkilöstö osallistuu ongelmien tunnistamiseen ja parannusten kokeilemiseen, johto suojaa aikaa oppimiselle ja mittarit kertovat asiakkaalle syntyvästä arvosta. Jos lean typistyy työpaikkojen vähentämiseksi tai kiireen kasvattamiseksi, sen keskeiset periaatteet katoavat. Lean voi siis olla käytössä kaikkialla, mutta se ei toimi automaattisesti kaikkialla: tulos riippuu siitä, ymmärretäänkö paikallinen työ ja kehitetäänkö sitä yhdessä.
Yhteenveto
Lean-historian tärkeät vaiheet eivät muodosta yhtä suoraa keksintöketjua, vaan kehityspolun, jossa eri ajatukset täydensivät toisiaan. Venetsian Arsenal osoitti, miten suurta tuotantoa ja toimitusketjua voidaan koordinoida. Whitney edisti koneellista, standardoituihin osiin perustuvaa asetuotantoa. Ford loi Highland Parkissa liikkuvan autokokoonpanolinjan mittakaavassa, joka mullisti sarjatuotannon. Sakichi Toyodan pysähtyvät kangaspuut antoivat mallin virheen pysäyttämiselle heti sen syntyessä. Kiichiro Toyoda, Deming, Taiichi Ohno, Eiji Toyoda ja monet muut rakensivat näistä ja omista kokeiluistaan Toyota Production Systemin. Womackin, Jonesin ja Roosin vuoden 1990 kirja levitti lean-tuotannon käsitteen maailmanlaajuiseen keskusteluun. Nykyisin leanin periaatteita käytetään monilla aloilla, kun ne sovitetaan paikalliseen työhön ja niitä johdetaan yhdessä työntekijöiden kanssa.
Lähdeluettelo
- [1] University of Glasgow, ePrints. “From Seedlings to Ships: Supply Chain and Production Management in the Venice Arsenale, 1400–1800.” Lähde
- [2] Eli Whitney Museum & Workshop. “Precision Manufacturing.” Lähde
- [3] U.S. National Park Service. “Eli Whitney.” Lähde
- [4] Toyota Industries Corporation. “The Story of Sakichi Toyoda.” Lähde
- [5] Ford Motor Company. “Highland Park Plant Legacy.” Lähde
- [6] Library of Congress. “Ford Implements the Moving Assembly Line.” Lähde
- [7] Toyota Motor Corporation. “75 Years of Toyota: The Birth of the Toyota Production System.” Lähde
- [8] Toyota Motor Corporation. “Toyota Production System.” Vision & Philosophy. Lähde
- [9] Lean Enterprise Institute. “Toyota Production System.” Lean Lexicon. Lähde
- [10] Library of Congress. “W. Edwards Deming Papers: Finding Aid.” Lähde
- [11] Kolesar, Peter J. “What Deming Told the Japanese in 1950.” Quality Management Journal 2, no. 1 (1994): 9–24. Lähde
- [12] Womack, James P., Daniel T. Jones, and Daniel Roos. The Machine That Changed the World: The Story of Lean Production. New York: Rawson Associates, 1990. Lähde
- [13] Lean Enterprise Institute. “A Brief History of Lean.” Lähde
- [14] Lean Enterprise Institute. “Lean Global Network.” Lähde
- [15] Lean Enterprise Institute. “About LEI.” Lähde